
Алматы | +7 (700) 258-08-62 |
Пн–Пт 9:00–18:00 · info@spectrnk.kz
| График работы: | Пн-Пт: | 9:00 - 18:00 |
| Сб-Вс: | Выходной |
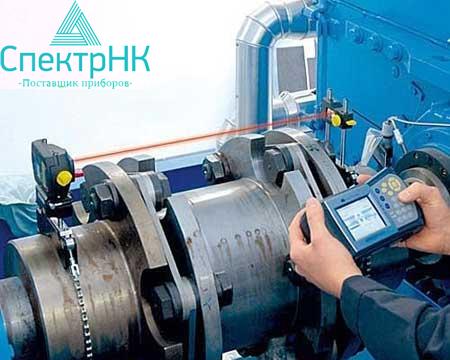
Центровка насосов котельных
|
|
|
|
|
|
 Гарантия производителя
 Производитель: Услуги по центровке
 Доставка по Казахстану
 Артикул: sp00558
Цену уточните у менеджера
Решение задач по центровке (выверке соосности) сетевых и питательных насосов на энергоисточниках является важным условием для обеспечения надежности и экономичности оборудования. В стандарте технических решений «НО:2010», на который переходят все энергетические предприятия СНГ, сертифицированные по ISO-9001, этому направлению уделяется особое внимание.
Сама по себе центровка валов насосов - техническая дисциплина, не являющаяся общей для профессий, связанных с обслуживанием и ремонтом оборудования, а определяемая более как специализация. Для получения хороших результатов на больших, высокоскоростных или высокотемпературных агрегатах, центровка требует уникальных и дорогостоящих средств измерений, некоторой вычислительной способности и в большой степени зависит от опыта специалиста.
К настоящему времени в Казахстане нет единых стандартов, регламентирующих как-то допуски на производство работ по центровке роторного оборудования и сам порядок проведения работ, отсутствует программа сертификации специалистов, что влечет за собой большое непостоянство результатов. В то же время, неправильная выверка насосов ведет к повышенному расходу энергии, преждевременному износу деталей питательных и сетевых насосов и повышенной вибрации, которая в большинстве случаев приводит к серьезным авариям.
Встает резонный вопрос: что такое центровка насосов, как определить наличие расцентровки, каковы допуски на производство работ и какими средствами ее производить? Начнем по порядку и с этой целью введем основные определения.
Все валы, будут ли они прямыми или изогнутыми, вращаются вокруг осей, называемых центрами вращения. Соответственно центры вращения образуют прямую линию.
Валы являются соосными, если их центры вращения образуют прямую линию, и валы несоосны, если их центры вращения не лежат на одной прямой во время работы машины. Соответственно центровкой называют операцию по согласованию осей вращения насоса и электродвигателя.
В теории вопроса центровки существует два типа несоосности: параллельное смещение и угловое раскрытие. На практике всегда встречаются оба вида одновременно.
Параллельное смещение оси подразумевает, что центры вращения машин лежат в параллельных плоскостях. Расстояние между плоскостями определяет величину параллельного смещения.
Центровка обязательно должна проводиться на всех машинах и механизмах (насосы, дымососы, вентиляторы, компрессоры, электродвигатели, редукторы, дизели, турбины и пр.), где есть:
? муфтовые соединения горизонтальных и вертикальных машин;
? промвставки горизонтальных и вертикальных машин;
? валопроводы из 3 и более последовательно соединенных машин;
? карданные передачи;
? ременные передачи;
? влияние параллельности и перпендикулярности валов на качество выпускаемой продукции (бумагоделательные машины, экструдеры, прокатные станы, компрессоры);
? влияние плоскостности станины на надежность установленного механизма на фундамент;
? геометрическая центровка (прямолинейность направляющих кранов, выставление постелей подшипников скольжения, «пробитие» линии вала дизелей и судовых валопроводов);
? необходимость выставления проточной части турбоагрегатов (турбины, компрессоры).
При проведении работ по центровке, специалисту необходимо принять во внимание множество факторов, влияющих на условия эксплуатации насосов. Это осевой зазор в муфте, деформация корпуса, установка подшипников (если подшипники менялись), плоскостность базы, тепловые расширения, изгиб валов, натяжение трубной обвязки и прогиба выносных элементов измерительной системы. В полномочия специалиста по центровке входит определение влияния этих факторов и проведение соответствующих корректировок.
Вибрация не должна использоваться как критерий качества центровки, несмотря на то, что задачей центровки является ее снижение. Оценивать центровку необходимо в статике с помощью измерительных инструментов, закрепленных на валах, используя «Допустимые пределы центровки». Другие причины могут вызвать вибрацию, такие как резонанс конструкции или дисбаланс. Поэтому нельзя использовать повышенную вибрацию как единственный признак расцентровки. Но если работающий насос не вызывает вибрации, то, очевидно, что центровка удовлетворительна и ее можно принять.
Шум и повышенная температура подшипника могут быть связаны с расцентровкой, но эти симптомы также могут указывать на другие проблемы. Применять наличие шума и повышенной температуры у подшипника в качестве единственных признаков плохой центровки недопустимо.
Эти рассуждения не мешают специалисту остаться у машины при запуске и для своего удовлетворения понаблюдать за ее рабочим состоянием. Не запрещается также для достижения более мягкой работы машины, с помощью средств виброконтроля в качестве обратной связи, проводить центровку работающего агрегата.
Выбор измерительных систем и методов - дело специалиста. Основные варианты - стрелочные индикаторы или лазеры. Основное требование для любой системы центровки валов - повторяемость измерений. Это оценивается тестом на повторяемость показаний при круговом повороте. Этот тест - хороший способ оценки крепежа системы при принятии решения о ее закупке. В основном, измерительная система, которая не возвращается в ноль (с допуском 0,05 мм) после вращения на 360О, должна быть отвергнута. Не доверяйте пластиковым скобам или другим элементам крепежа с недостаточной жесткостью.