
Алматы | +7 (700) 258-08-62 |
Пн–Пт 9:00–18:00 · info@spectrnk.kz
| График работы: | Пн-Пт: | 9:00 - 18:00 |
| Сб-Вс: | Выходной |
Автоматизированная установка ECHOGRAPH-SNUS
|
|
|
|
|
|
 Гарантия производителя
 Доставка по Казахстану
 Артикул: s03928
Цену уточните у менеджера
Автоматизированная установка ECHOGRAPH-SNUS
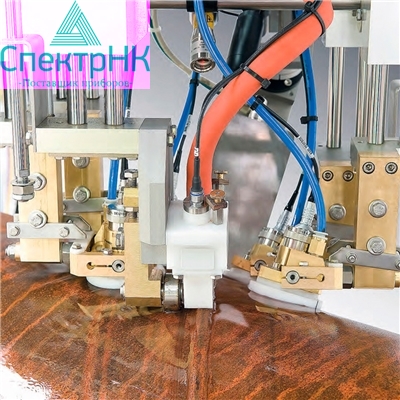
Осуществляется сканирование шва, околошовной зоны и торца трубы блоком подвижных акустических датчиков при вращении объекта контроля.
Как правило, данная система предполагает три этапа контроля составляющих производственной линии - труб со спиральным швом (HSAW), изготовленных методом дуговой сварки под флюсом, которые предназначены для использования в качестве газо-и нефтепроводов. Сырье поставляется в виде плоской металлической полосы в форме катушки. Контроль осуществляется до сварки на плоском материале, либо после процесса сварки на готовой трубной продукции. Перекрытие поверхности зависит с одной стороны от количества ультразвуковых преобразователей, а с другой стороны, от того, выполняется ли вращение при проведении контроля. В последнее время всё более популярными становятся решения со 100% перекрытием поверхности. Второй этап контроля проводится в режиме online, т.е. интегрирован в процесс производства. Ультразвуковой контроль сварного соединения проводится непосредственно после процесса сварки (контроль в какой-то степени “бесконечной” трубы). Таким образом, качество сварки может быть оценено на ранней стадии производства. После того, как труба будет разрезана на отрезки определённой длины и будет проведен гидростатический контроль, осуществляется заключительный ультразвуковой контроль. Для контроля тела трубы, околошовной зоны и торцов трубы на наличие расслоений используют прямые преобразователи. При помощи наклонных преобразователей можно обнаружить поперечные и продольные дефекты спирального сварного шва. Для того, чтобы избежать отнимающей много времени регулировки, применяют контактный метод для обнаружения в выступах сварного соединения поперечных дефектов при помощи так называемой “Squirter”-техники (со струёй воды) и пары преобразователей.
Схема производственного процесса труб со спиральным сварным швом, изготовленных методом дуговой сварки под флюсом (Вorusan Mannesmann, Турция): после разматывания стальной полосы, выполняется ультразвуковой контроль полосы. Затем следует процесс формовки и сварки трубы, при этом проводится контроль качества сварного соединения (online-контроль). В конце производственной линии трубы разрезают до конечной длины, затем они подвергаются гидравливлическим испытаниям под давлением, рентгенодефектоскопии и итоговому ультразвуковому контролю сварного соединения готовой трубной продукции.
Технические характеристики
Образцы и типичные технические характеристики
Трубы со спиральным сварным швом, изготавливаемые методом дуговой сварки под флюсом
- Основной материал: горячекатанные, плоские, металлические листы (в виде рулона)
- Диаметр: 300 - 3600 мм
- Толщина стенки: 3 - 30 мм
- Ширина листа: 200 - 2000 мм
- Ширина сварного соединения: 8 - 30 мм
- Задачи контроля:
- Поиск продольных и поперечных дефектов сварного соединения; дополнительно: наклонные дефекты
- Расслоения в околошовной зоне; опционально: расслоения в теле трубы / на торцах трубы
- Спецификации: API, DNV, ISO (и другие, такие как Shell, ГОСТ и т.д. по запросу)
Внимание! Технические характеристики могут быть изменены производителем без предварительного уведомления.