
Алматы | +7 (700) 258-08-62 |
Пн–Пт 9:00–18:00 · info@spectrnk.kz
| График работы: | Пн-Пт: | 9:00 - 18:00 |
| Сб-Вс: | Выходной |
Автоматизированная установка ECHOGRAPH-SNHF
|
|
|
|
|
|
 Гарантия производителя
 Доставка по Казахстану
 Артикул: s03926
Цену уточните у менеджера
Автоматизированная установка ECHOGRAPH-SNHF
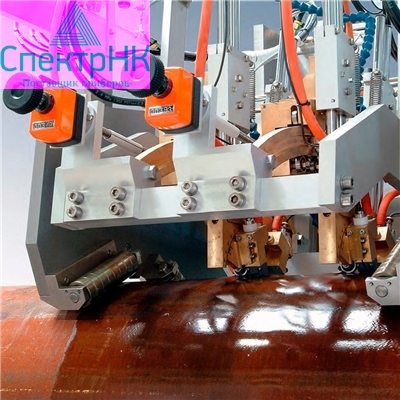
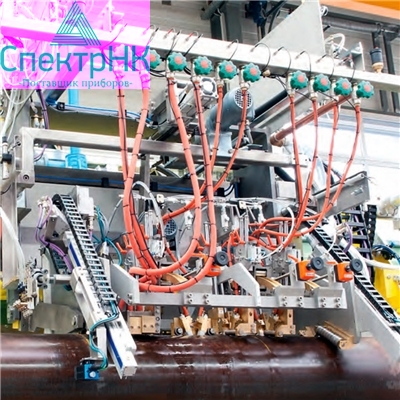
Контроль осуществляется блоком акустических датчиков, расположенных на подвижной каретке и с подачей воды в зону контроля.
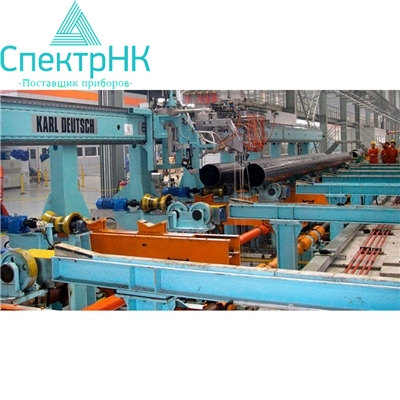
Производство труб сваркой методом сопротивления включает в себя несколько этапов неразрушающего контроля. Неразрушающий контроль решает две основные задачи: во-первых, контроль сварного шва непосредственно после сварки, для настройки оптимальных режимов сварочного оборудования, во-вторых, итоговый контроль готовой трубной продукции (выходной контроль). Как правило, в процессе производства трубной продукции используются до четырех систем ультразвукового контроля.
На первом этапе выполняется контроль полосы. Сканирование может осуществляться как в продольном направлении, так и возвратно-поступательным движением.
Сразу после проведения сварочных работ производится первая проверка качества сварного соединения. Таким образом, выявляются продольные дефекты. Иногда для контроля надлежащего удаления грата с внутренней стенки трубы используют преобразователь, установленный на колеблющейся каретке.
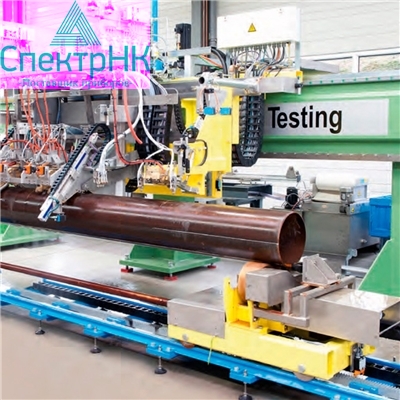
После резки труб проводится итоговый контроль сварного соединения (of?ine-контроль). Для этого используется портальная система с колеблющейся кареткой. Использование портальной системы даёт определенные преимущества, поскольку труба остается неподвижной, что предотвращает вибрацию и искажение результатов контроля. Концы труб также можно проверить при помощи данной системы или при помощи специальной установки.
Технические характеристики
Образцы
Трубы, сваренные методом сопротивления (одинарные либо непрерывные трубы)
- Материал: стальные трубы, сваренные методом сопротивления
- Диаметр (D): до 630 мм (под вопросом)
- Толщина стенки (s): 3 - 30 мм
- Длина: непрерывная труба (online-контроль) или 3 - 25 м (offline-контроль)
- Овальность: ± 0.5% от D
- Отклонения от прямолинейности: макс. 2 мм/м
- Состояние поверхности: прокат, без окалины
- Температура: макс. 80 °C
- Обнаруженные дефекты: продольные и поперечные дефекты, расслоения в околошовной зоне; опционально: расслоения на торцах трубы и в теле трубы
Внимание! Технические характеристики могут быть изменены производителем без предварительного уведомления.