
Алматы | +7 (700) 258-08-62 |
Пн–Пт 9:00–18:00 · info@spectrnk.kz
| График работы: | Пн-Пт: | 9:00 - 18:00 |
| Сб-Вс: | Выходной |
Визуальный контроль качества сварных швов
Визуальный контроль сварки
На любых промышленных предприятиях, чтобы качественно оценить работоспособность систем и конструкций, в обязательном порядке производят проверку сварных швов, используя одну из двух методик:
- Неразрушающего контроля
- Разрушающегося контроля
Второй метод приводит к потере или изменению многих качеств (поэтому первый метод часто предпочтительнее) и, в следствие этого, является очень дорогостоящим. До того, как прибегать к нему, экономически выгодно сначала проводить визуальный анализ. Данный способ предпочтителен ввиду своей доступности и эффективности. По этой причине его использование необходимо перед проведением более серьёзных работ.
Оптический метод подтверждения качества сварочного шва
Визуальный контроль сварных швов является одной из обязанностей сварщика, поэтому он начинает проводиться ещё на стадии производства. Периодически в процессе работы он должен проверять верность катета и проварку шва. После полного окончания работ сварочный шов должен соответствовать всем требованиям качества. Визуальный метод ещё на стадии создания является простейшим и потому очень эффективным способом обнаружения ошибок. Но, также данный метод должен проводиться профессионалами, потому что определение дефектов требует навыков.
Инструменты для визуального проверки
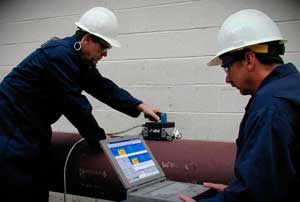
Внешний контроль больших сварных швов при помощи спец. оборудования или невооруженным взглядом называется визуально измерительный контроль - ВИК. Применение приборов позволяет обнаружить на швах мелкие дефекты, которые не видны на первый взгляд. Визуальную информацию можно преобразовывать, используя специализированные приборы. Так как ВИК относится к методам исследований, производимыми органами чувств, поиск потенциальных браков совершают по внешней стороне изделий. Только с этой стороны изделия есть возможность оценки за минимальное время невооруженным глазом и соответствующим простым в использовании оборудованием.
Для проведения ВИК сварных соединений металлов пользуются несколькими видами оборудования. Это следующий этап поиска ошибок, неисправностей. Здесь масштаб исследования значительно шире, поэтому и выбор видов устройств достаточно велик. Инструмент позволяет провести анализ более точно.
Оптические системы для выявления браков (градация по удаленности удалённости объекта):
- Телескопические и напольные лупы, бинокли, подзорные (зрительные) трубы - для отдалённых;
- Линзы, небольших поблизости;
- Эндоскопы разных видов и видеосистемы для не видимых скрытых от глаз частей оборудования.
Для осуществления исследования в разных условиях:
- Цеховые приборы, требующие спец условий, умеренной влажности и температурного режима (от +5 до +20), естественного атм. давления.
- "Полевые" приборы, переносящие разумную тряску, мелкие вибрации, любые осадки и температурный режим от -55 до +60.
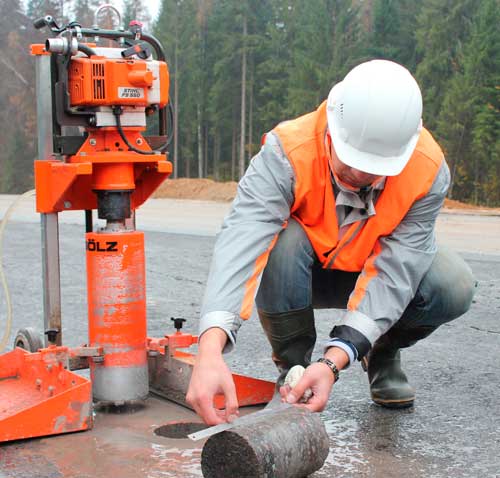
Существуют ситуации, в которых ни органы чувств, ни специальное оборудование не имеют возможности к работе: высокие температурные показатели, радиоактивность, другая агрессивная среда.
Так же существуют условия, когда сама конфигурация предмета обследования не допускает возможности проведения анализа качества и определения дефектов сварных швов. Например, если изделие располагается в воздухе или под землёй.
Специально для этих ситуаций есть дополнительные инструменты, которые входят в набор технического инспектора:
- Системы для перевозки (автоматические);
- Иллюминирующие установки;
- Управляемые на расстоянии платформы;
- Тепловизионные датчики;
- Роботизированная техника.
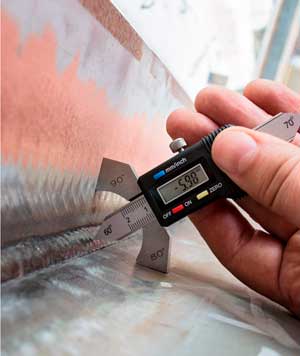
Измерительный контроль – одна из важных частей ВИК, проводится по нормам контроля в соответствии с ГОСТ и другими нормативными документами (описывают критерии и нормы по измерениям определенных величин). Принцип заключен в том, чтобы присвоить дефекту тип или категорию по одной из характеристик. Категория присваивается в виде физической величины и получается путём практических замеров. Измерительное оборудование описывается в нормативной документации.
Измерительные инструменты
ВИК регламентирует приборы по контролю для каждого вида дефекта разные. Чаще всего одних невооружённых глаз недостаточно для точного определения сути проблемы. И требуется комплект из большого выбора инструментария.
Основа качественного контроля - это, конечно, человеческий фактор и квалификация инспектора, сбор и анализ информации. Подтверждающий документ контроля - акт визуальных осмотров швов.
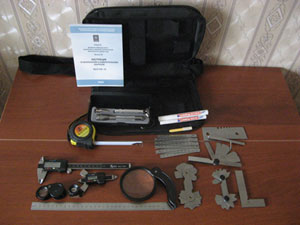
При осуществлении ВИК инспектор может пользоваться:
- угольниками;
- штангенрейсмасами и штангенглубиномерами;
- щупом;
- угломерами с нониусами;
- микрометром;
- шаблонами для геометрических параметров швов (УШС-2, УШС-3);
- калибрами;
- рулетками;
- измерительными лупами;
- нутромерами (микрометрическими и индикаторными);
- штангенциркулями;
- измерителями стен трубы и толщиномерами со специальными индикаторами;
- поверочными плитами.
Алгоритм осуществления внешнего контроля
При внимательном изучении качества шов оценивается их соответствие заданным параметрам.
Визуальный контроль качества сварных швов и проверка любых материалов и конструкций, от простых изделий до целых зданий, происходит в несколько этапов.
- Предварительный (первичный) контроль. Производится проверка на наличие коррозии и повреждений и простые измерения ширины, толщины и катета.
- Контроль качества. После заключения акта о визуальном осмотре происходит уточнение информации. Измеряется размер повреждений и процентное отклонение от нормы.
- Инструментальное исследование и подведение итогов.
Существуют более точные методы диагностики:
- ВК (вихретоковый), определяющий степень износа сварного шва и усталости металла;
- УЗК (ультразвуковой), обнаруживающий) глубинные дефекты;
Капиллярная дефектоскопия, выявляющая поверхностные и сквозные дефекты и так далее.
Своевременно и высококачественно проведённый осмотр позволяет обнаружить первые незначительные нарушения конструкции, не применяя дорогих средств контроля.
Для измерительного контроля сварных швов существует специальный гост, с помощью которого можно определить качество соединения.
ГОСТ 5264 80
ГОСТ 5264-80 для ручной дуговой сварки – это документ, устанавливающий параметры сварных соединений (стали, сплавов на железоникелевой основе). Существует способ проверки качества сварных стыков с помощью измерения геометрических величин для определения соответствия ГОСТу. Недостаток этого способа – измерение только высоты и ширины изучаемого объекта. Хотя на прочность оказывают влияние и угол перехода от плавленого металла к основному, и радиус, качество поверхности шва и его аберрация от геометрического центра оси.
Визуально измерительный контроль РД 03-606-03
РД 03-606-03 - это инструкция, определяющая процесс ВИК сварных швов, наплавок. Она необходима для организаций, которые производят визуальный или измерительный контроль при ремонте, изготовлении, строительстве, экспертизе безопасности в промышленной среде, монтаже, реконструкции и т.д.
Проверка проводится в строгом соответствии с требованиями специально разработанных нормативов.
Визуальный контроль РД 03-606-03:
- Проверка на каждой стадии (контроле на входе, производстве и т.д.);
- чёткое определение профессиональной квалификации каждого, кто проводит ВИК;
- определение оборудования и его качества для неразрушающего контроля;
- проверка грамотности ВИК (поиск подходящего места, приготовления к самому контролю и т.д.);
- описание методов и оснащения для контроля и замеров определённых величин;
- подведение общего итога исследования и его фиксирование в документации;
- техника безопасности.
Преимущества и недостатки визуально измерительного контроля
Преимущества ВИК:
- Простой и понятный метод.
- Перепроверяемый и повторяемый.
- Позволяет получить до 50% всей информации о качестве подконтрольной конструкции.
- Не требуется дорогое оборудование.
- Не трудоёмкий.
Недостатки ВИК:
- На результаты влияет человеческий фактор.
- Подходит для поиска только относительно крупных и явных неисправностей.
- Субъективность некоторых результатов.
- Требуется гарантия профессионализма инспектора.
- Анализу подвергается только видимая часть объекта.
Визуальный метод контроля швов необходим на всех стадиях диагностики.
Что определяет визуальный осмотр?
Множество видов различных повреждений предполагает столько же видов технического оснащения, чтобы быстро и точно распознать их. Однако, зрительный анализ оказывается самым эффективным видом предварительной оценки, потому что первичный визуальный осмотр производит человек, который часто превосходит программируемые машины в точности исследования.
Сварные швы должны в обязательном порядке подвергаться ВИК, особенно при:
- Проверке соединения;
- подготовке деталей для сварки;
- оценке соответствия материалов;
- проведении наплавочных процедур;
- определении прожогов;
- окончании эксплуатационного срока неразъемных и разъемных соединений.
Зрительный контроль сварных швов требует точного обнаружения таких повреждений, как:
- Внешний брак;
- трещины на поверхностях;
- неподходящая зачистки металла в зонах приварки (особенно технологических креплений).
Обязательно нужно определить присутствие маркировок шва, ширины и высоты шва, выпуклости или вогнутости шва, правильных размеров катетов шва.
Так же при осмотре швов можно определить и дать оценку:
- Неравномерной высоте швов;
- Неравномерности ширины швов;
- Параметрам катетов углового шва;
- Наплывам;
- Различным прожогам;
- Излишнему или недостаточному усилению швов.
При помощи простейших оптических приборов можно различить так же:
- Различные мелкие трещины;
- Смещения по оси и изломы;
- Коррозию;
- Непровары и расслоения;
- Дефекты лакокрасочных покрытий;
- Раковины и поры;
- Дефекты полимерного или гальванического покрытия.
Реализация методики визуального контроля
Предварительный осмотр объектов, конструкций и т.д. позволяет не только сразу обнаружить видимые дефекты, но также приостановить эксплуатацию или подготовку к ней конструкции. Так же избежать убытков при дальнейшей починке и исправлении ошибок производства, не используя в каждом случае весь комплекс мероприятий проверок с использованием всевозможного инвентаря. Визуально измерительный контроль сварных соединений помогает сохранить важный в любом производстве ресурс - время!
ВИК целесообразен при оценке качества, потому что:
- Это информативный метод описания общего состояния;
- Это повод для рекомендации к глубокой проверки при необходимости;
- Позволяет зафиксировать пред аварийную ситуацию;
- Позволяет определить условия эксплуатации проверяемого шва и всей конструкции в целом;
- Можно прогнозировать будущие возможные места разрушений;
- Выявить грубые нарушения при технологии производства очень легко и быстро;
- Позволяет подвести окончательные итоги о правильности и безопасности всего технологического процесса.
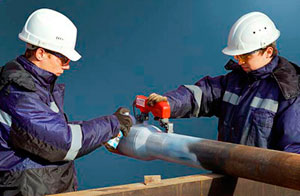
Визуальный контроль сварных швов - эффективный метод анализа качества промышленных конструкций и сварных соединений. Особенно, при окончании строительных работ, при вводе объектов в эксплуатацию и др. Со стороны может показаться, что раз визуально измерительный контроль сварных соединений производится людьми и в первую очередь при помощи органов чувств, то с этим может справиться любой человек. Это заблуждение. Только настоящий специалист, имеющий опыт, определённый комплект приборов и инструментов, инструкции и нормативные документы может осуществить исследование с максимальной эффективностью.
- Acoem
-

- Adronic
-

-

- AIMOL
- ALL-TEST Pro
- Anton Paar
- APPA
- Baker Hughes
- Baltech
- Baur
- Bently Nevada
-

- Bicotest
- Bijur Delimon
-

-

- Camozzi
- Cellizer
-

-

- CODEL
-

- COX
- Creaform
-

-

-

- Distran
- DJI
- Dräger
- DRS Technologies
- DST Control
-

- Easy Heat
- Easy Laser
- Easylube
- Easytherm
-

- Eddyfi
- EddySun
-

-

- Elistair
- Elspec
-

- ERASPEC
- Evident
- EVPU Defence
-

- Fast Sense
- FDM
- Fenixta
- FerroCheck
- FIP
- FISCO
-

- FISO
-

- FLUIDSCAN
-

- Flyability
-

-

- Fourier Diagnostics Monitor
-

- GARMIN
-

- GDU-Tech
- GE Vernova
-

-

- GEOBOX
-

- Graphtec
- Guide-Infrared
- GUL
- GW Instek
-

- Heath Consultants
-

- HEXA
- High Sense Solutions
- Humminbird
- Hygiena
-

- InfraTec
-

-

- IQ wireless
- IRay
-

-

- Keii
-

- Kl?bermatic
-

- Kyle Optics
-

- LaserNet
- LASTEKO
-

- Lincoln
- Lowrance
- MADE S.A.
-

-

-

- Mantis Vision
- McMiller
- Megaray
- Megger
- MetCata
-

- MicroLab
-

- Minilab
- Mirion Technologies
-

- MR Chemie
- Multinnov
- Nabakem
- Navionics
-

-

-

- Nordtech
- Novatest
-

-

-

- Ofil
-

- Oneprod
- Onsite High Voltage
- Opgal
-

- Ovarro
-

-

- Parker Research
-

- PdMA
- Pearpoint
- PERGAM
- PERMA-TEC
-

- Power Diagnostix Systems
- POWERRAM
-

-

- Pruftechnik
- PULLER TOP
-

- Pulsarlube
- Pythagoras
-

-

-

-

-

- Retrotec
- Revolight
-

- RHEONIK
-

- RIVERLAKECO
- Rivotek
- Rohde & Schwarz
- Sapco
- SCANTECH
- SECO
-

- SEMAT
- Sensia
- Servomex
-

- SEW
-

- Silverwing
- Simatec
- Simrad
- SKF
-

-

- SONY
-

-

- Spectro
- Spectro Analytical Instruments
- SPECTROIL
- SPM
-

-

- Stevo Electric
- StreamLux
- Supercam
- Tamaya
-

- Techimp
-

- Terma
-

-

- Time group
-

-

-

- Tokyo Gas Engineering Solutions Corporation
-

- Topocad
-

- UE Systems
-

- Vector
-

- VIBRO-LASER
-

- VMI
- WEARSCANNER
-

- WILL-BURT
-

- Zetec
- Zhongke
-

-

-

-

-

-

-

- Аргут
- ВАСТ
- ВиКонт
-

-

- Геоскан
-

-

-

-

- ДИАМЕХ
-

- ЗАО "Технические системы и технологии"
-

- ИНД
- ИНП
-

-

-

-

-

-

-

- КНР
-

- КонТест
- КРЕДО
-

-

-

- Магнит М
-

- МЕГЕОН
-

- МЕРАТЕСТ
-

-

-

-

- Миракс
- МНПО Спектр
-

- НИИИН Технологии
-

- НПО Вымпел
- НПЦ Динамика
- Обучение
-

- ООО "Ассоциация ВАСТ"
- ООО "НПФ Инстан"
- ООО "Русская Сталь"
- ООО "ТД "Технекон"
- ООО ВиКонт
- ООО НПП "ТИК"
- ООО НПФ Интерприбор
- ООО ПВФ "Вибро-Центр"
-

-

-

- РОБАЛС
-

- СГ
-

-

-

- СКБ ЭП
- СОЭКС
-

- Стройприбор
-

- Техлазер
- ТЕХНО-АС
-

-

-

- ТОР
-

-

-

-

- Услуги по балансировке
- Услуги по вибродиагностике
- Услуги по удаленной вибродиагностике
- Услуги по центровке
-

-

- ЭКРОС
-
